
 Главная

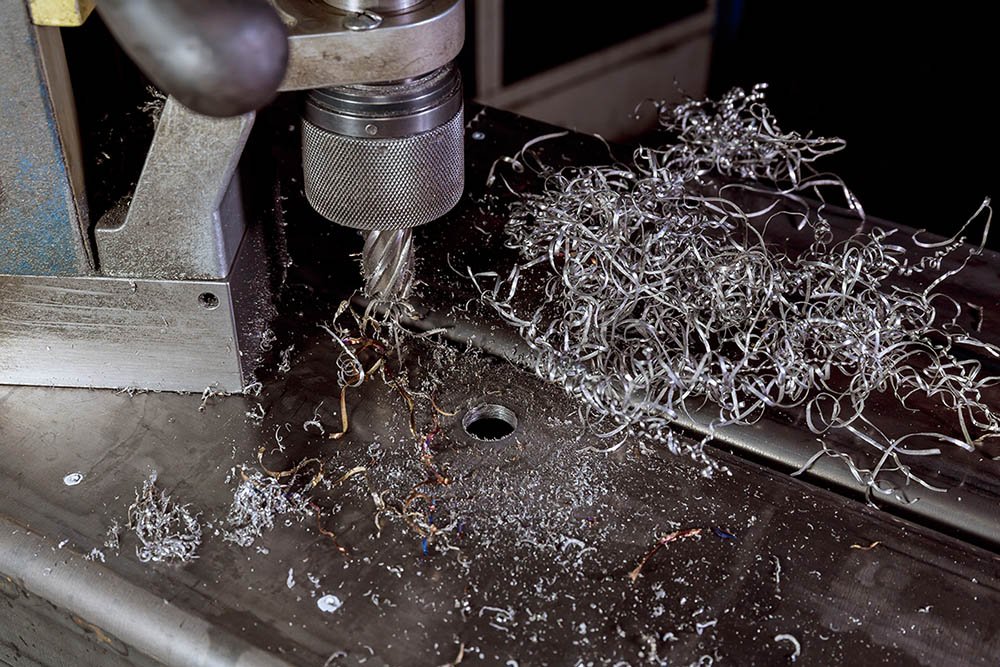
Магнитный сверлильный станок — это переносной инструмент, который удерживается на металлической поверхности с помощью электромагнита. Его применяют там, где нужно быстро и точно просверлить отверстие в стали, не таская громоздкое стационарное оборудование. Такие машины часто встречаются на монтаже металлоконструкций, в ремонтных цехах, на стройплощадках и в судостроении.
При выборе модели и оснастки полезно заранее изучить, какие бывают магнитно-сверлильные станки https://krastool.ru/catalog/sverlenie_metalla/magnitno__sverlilnie_stanki/. Это помогает понять разницу между компактными и тяжелыми версиями, а также подобрать расходники под конкретную задачу. Но даже хороший станок не прощает ошибок в подготовке и работе. Поэтому дальше — спокойно и по делу о том, как устроено оборудование и какие правила помогают избежать травм и брака.
Что представляет собой магнитный сверлильный станок
В основе конструкции лежит электромагнитная плита. Она притягивается к ферромагнитной поверхности и удерживает корпус станка во время сверления. На плите закреплена станина, внутри которой находится двигатель, редуктор и шпиндель. Сверло или кольцевая фреза получает вращение и постепенную подачу. Оператор управляет процессом через панель с кнопками и регуляторами.
Главное отличие от обычной дрели — жесткость системы. Магнитное основание не дает станку смещаться, поэтому отверстие получается точнее, а нагрузка на сверло распределяется равномернее. Это особенно важно при работе с толстым металлом, где ручной инструмент быстро перегревается и уводит сверло в сторону.
Мощность таких станков варьируется от компактных моделей на 1000–1200 Вт до тяжелых машин на 2000 Вт и выше. Питание может быть однофазным на 220 В или трехфазным на 380 В. Диаметр кольцевых сверл часто достигает 35–50 мм, а у отдельных моделей — больше. Глубина сверления зависит от длины фрезы и хода шпинделя.
Где применяют магнитные сверлильные станки
Основная сфера — монтаж и ремонт металлоконструкций. Станок ставят на балку, колонну, лист или трубу и сверлят отверстия под болты, заклепки, крепеж. На вертикальных и потолочных поверхностях работа тоже возможна, если магнит обеспечивает достаточное усилие. Правда, тут есть нюанс: на потолке особенно важно страховать инструмент тросом.
В судостроении и вагоностроении такие машины ценят за мобильность. В цехах их используют для серийных операций, когда стационарный сверлильный станок недоступен или деталь слишком велика. На трубопроводах и резервуарах магнитный станок помогает делать отверстия без демонтажа конструкции.
Однако не каждая поверхность подходит. Алюминий, медь, латунь и большинство марок нержавеющей стали магнит слабо удерживает или не удерживает совсем. Для них нужны другие способы крепления или специальные модели с вакуумным основанием. Также важна толщина металла: слишком тонкий лист может не обеспечить нужное притяжение.
Основные узлы и технические параметры
Электромагнит — сердце станка. Его сила измеряется в ньютонах или килограммах. Чем тяжелее и мощнее машина, тем выше должно быть удержание. На силу влияют толщина металла, чистота поверхности и напряжение в сети. Если магнит работает плохо, сверление становится опасным.
Двигатель и редуктор отвечают за крутящий момент. Для кольцевых сверл нужны невысокие обороты и хорошая тяга. Для спиральных сверл режим может быть другим. Многие модели имеют две скорости или плавную регулировку. Это помогает подбирать режим под материал и диаметр.
Шпиндель с патроном или переходником фиксирует оснастку. Система подачи бывает ручной, рычажной или автоматической. В простых моделях оператор сам контролирует усилие. В более дорогих есть пружинный механизм и ограничитель глубины. Также важны система охлаждения и подвод СОЖ, потому что без смазочно-охлаждающей жидкости сверло быстро изнашивается.
Правила подготовки к работе
Перед включением станок осматривают. Проверяют кабель, вилку, целостность корпуса и магнита. Если есть трещины или повреждения изоляции, работу не начинают. Это не формальность. Поврежденный кабель в сочетании с металлической стружкой может привести к неприятностям.
Поверхность очищают от стружки, краски, ржавчины, масла и грязи. Магнит должен прилегать всей площадью. Тонкий слой краски иногда допустим, но толстое покрытие или рыхлая ржавчина резко снижают удержание. Если металл тонкий, под основание иногда кладут дополнительную пластину — это увеличивает магнитный поток.
Затем устанавливают сверло или кольцевую фрезу. Проверяют, чтобы оснастка подходила по диаметру и хвостовику. Заливают СОЖ или включают систему охлаждения. Выставляют нужные обороты. И только после этого подключают станок к сети. Магнит включают до запуска двигателя. Это простое правило часто спасает от смещения.
Безопасность при сверлении
Оператор работает в защитных очках или щитке. Металлическая стружка летит с высокой скоростью, особенно при сверлении без охлаждения. Одежда должна быть плотной, без свисающих рукавов. Перчатки вызывают споры: они защищают руки, но могут попасть в вращающийся патрон. Поэтому лучше выбирать перчатки по размеру и не работать в них вблизи открытых вращающихся частей.
Станок обязательно страхуют тросом или ремнем при работе на высоте, вертикальной стене или потолке. Даже мощный магнит может отключиться из-за перебоя питания. Если станок тяжелый, его дополнительно придерживают или подвешивают. Не стоит полагаться только на электромагнит.
Во время сверления нельзя менять оснастку под напряжением. Нельзя тормозить шпиндель рукой. Нельзя охлаждать сверло пальцами или тряпкой. При заклинивании двигатель отключают, затем устраняют причину. Если станок начинает вибрировать или смещаться, работу останавливают и проверяют крепление.
Технология сверления отверстий
Сначала размечают отверстие и делают кернение. Это помогает сверлу не скользить по поверхности. Затем станок ставят так, чтобы центр сверла совпал с отметкой. Магнит включают, проверяют устойчивость. Двигатель запускают на рабочих оборотах. Подачу выполняют плавно, без рывков.
Кольцевые сверла позволяют быстрее проходить толстый металл. Они оставляют центральный стержень, который потом легко удалить. Спиральные сверла хороши для небольших диаметров и неглубоких отверстий. При работе важно не давить слишком сильно. Чрезмерное усилие перегревает кромки и может сломать оснастку.
СОЖ подают постоянно или периодически. Если система охлаждения отсутствует, делают паузы и смачивают сверло вручную. Стружку удаляют специальным крючком или щеткой, а не руками. После завершения сверления двигатель выключают, затем отключают магнит. Только после этого станок снимают с поверхности.
Типичные ошибки и как их избежать
Одна из частых ошибок — работа на грязной или неровной поверхности. Магнит не прилегает, станок вибрирует, отверстие уходит в сторону. Другая ошибка — неправильные обороты. Слишком высокие обороты для кольцевой фрезы приводят к перегреву. Слишком низкие для спирального сверла — к заклиниванию.
Еще одна проблема — экономия на охлаждении. Без СОЖ сверло теряет стойкость уже после нескольких отверстий. Также операторы иногда забывают про страховочный трос. На горизонтальной поверхности это кажется лишним, но при отключении электричества магнит мгновенно отпускает.
Бывает, что станок ставят на тонкий лист без проверки. Магнит не создает нужного усилия, и equipment может упасть. Поэтому перед работой всегда уточняют минимальную толщину металла для конкретной модели. Если лист тоньше, применяют дополнительные пластины или другой способ крепления.
Уход и обслуживание
После работы станок очищают от стружки и пыли. Особое внимание уделяют магнитной плите: на ней не должно оставаться металлических частиц. Их удаляют щеткой или ветошью. Корпус протирают, не используя агрессивные растворители, которые могут повредить пластик и изоляцию.
Периодически проверяют кабель, вилку, кнопки и работу магнита. Если станок используется интенсивно, смазывают подвижные части согласно инструкции. Углекислые щетки двигателя меняют по мере износа. Редуктор может требовать замены масла, но в необслуживаемых моделях этот пункт отсутствует.
Хранят станок в сухом месте. Влага и металлическая пыль вредят электрике и магнитной плите. Если станок долго не используется, его лучше накрыть чехлом. Перед следующим запуском проводят быстрый осмотр, даже если внешне все выглядит нормально.
Как выбрать подходящий станок
Сначала определяют максимальный диаметр и глубину отверстий. От этого зависит мощность, крутящий момент и тип оснастки. Затем смотрят на напряжение в сети: 220 В удобнее на выезде, 380 В мощнее в цеху. Вес и габариты важны, если работать придется на высоте или в стесненных условиях.
Отдельно оценивают силу магнита и минимальную толщину металла. Для тонколистовых конструкций подходят не все модели. Для потолочного монтажа нужны станки с повышенным удержанием и страховочными проушинами. Комплектация тоже имеет значение: наличие кейса, ремня, системы охлаждения и набора переходников упрощает работу.
Не стоит гнаться за максимальной мощностью, если задачи ограничены отверстиями до 20 мм. Тяжелый станок сложнее переносить и устанавливать. Однако слишком слабая модель будет перегреваться на толстом металле. Здесь важен баланс между задачей, условиями и бюджетом.
В итоге магнитный сверлильный станок — это узкоспециализированный, но очень полезный инструмент. Он экономит время на монтаже и ремонте, дает точное отверстие и снижает нагрузку на оператора. Но безопасность зависит не только от мощности магнита. Чистая поверхность, правильная оснастка, охлаждение и страховка — вот что делает работу предсказуемой. Если учитывать эти правила, оборудование служит долго и помогает выполнять задачи без лишних переделок.