
 Главная

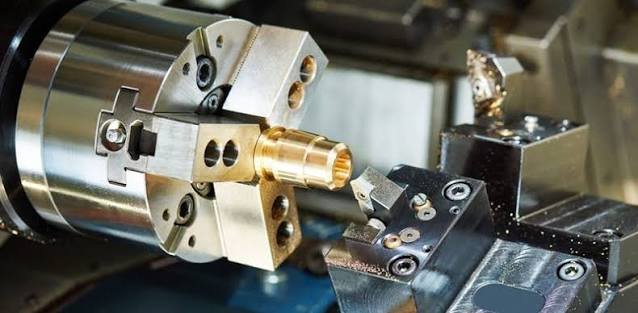
Токарная обработка на станках с ЧПУ — это когда резец снимает стружку с вращающейся заготовки, а движениями управляет программа. Оператор не крутит рукоятки вручную, а настраивает оборудование и следит за процессом. Деталь получается точной. Такой способ подходит для единичных деталей и для серий. Главное — правильно подготовить программу и инструмент.
Для многих задач подходят токарные работы на станках с ЧПУ в Самаре — например, когда нужна повторяемость от партии к партии. Заказчик приносит чертеж или образец, технолог смотрит размеры, материал и допуски. После этого появляется маршрут обработки. Иногда проще сделать на универсальном станке, но серия обычно выгоднее на ЧПУ. Это не аксиома, а наблюдение. На практике встречаются детали, где ручная обработка быстрее из-за простой формы и малого количества. Однако ЧПУ дает стабильность.
Как идет процесс на самом деле
Сначала заготовка попадает в патрон или цангу. Ее выставляют, проверяют биение. Потом оператор вызывает программу, устанавливает инструмент и запускает пробный проход. Без спешки. Первую деталь измеряют, корректируют смещения, и только после этого запускают серию. Кто-то из заказчиков однажды удивился: почему пробная деталь стоит почти как три обычных. Ответ простой — наладка занимает время.
Программа для ЧПУ описывает траектории, подачи, обороты и смену инструмента. Ее готовит технолог-программист или оператор. Для простых валов хватает нескольких десятков строк. Для сложных деталей с канавками, резьбой и криволинейными участками программа разрастается. Тут важно не ошибиться в системе координат. Ошибка в одном знаке после запятой может испортить заготовку. Вернее, не так — ошибка в нулевой точке опаснее, чем кажется.
Станок с ЧПУ сам меняет инструмент, поддерживает обороты, включает охлаждение. Но он не думает. Если в программе стоит неверная подача, оборудование послушно выполнит команду. Поэтому наладчик проверяет траектории на холостом ходу и смотрит, не заденет ли резец патрон. Это скучная часть работы, но без нее никак. Короткая пауза в начале экономит часы потом.
Что можно сделать на токарном ЧПУ
Возможности зависят от модели станка и оснастки. Обычный двухосевой токарный центр точит наружные и внутренние поверхности, торцы, фаски, канавки, резьбу. С приводным инструментом добавляются фрезерные операции: лыски, пазы, отверстия не по оси. Некоторые станки умеют сверлить и нарезать резьбу метчиком. Это расширяет список деталей.
Типичные изделия — валы, втулки, фланцы, штуцеры, оси, кольца, переходники. Материалы разные: сталь, алюминий, латунь, бронза, нержавейка, некоторые пластмассы. Но не любой материал обрабатывается одинаково. Алюминий липнет к резцу, нержавейка склонна к наклепу, чугун дает пыль. Под каждый материал подбирают геометрию инструмента и режимы. Иногда заказчик просит «просто выточить», а потом выясняется, что материал каленый. Тогда нужен другой резец или предварительный отжиг.
На практике бывает забавно: чертеж выглядит простым, а допуск на посадку требует шлифовки. Токарная обработка с ЧПУ может дать точность в пределах сотых долей миллиметра, но не всегда. Все зависит от станка, жесткости заготовки, инструмента и температуры. Если деталь длинная и тонкая, она будет пружинить. Тут помогает люнет или смещение режимов. И это уже вопрос технологии, а не только программы.
Точность, допуски и контроль
Точность — вещь относительная. На бумаге можно написать допуск 0,01 мм, но не каждый станок держит его стабильно в серии. Для токарных работ с ЧПУ нормальная точность часто лежит в диапазоне 0,02–0,05 мм. Более жесткие требования требуют другого подхода: чистовые проходы, контроль температуры, иногда шлифовка после токарки. Заказчику стоит понимать, что каждый лишний ноль в допуске добавляет стоимость.
Контроль обычно идет по первому изделию и выборочно в процессе. Используют штангенциркуль, микрометр, индикатор, калибры. Для сложных деталей — координатно-измерительную машину. Но на производстве чаще проверяют ключевые размеры, а не все подряд. Это разумно. Если деталь не влияет на сборку по второстепенному размеру, нет смысла тратить время на его контроль. Однако есть отрасли, где проверяют все. Например, детали для оборудования, где важна балансировка.
Один заказчик как-то принес чертеж с допуском на свободный размер, который ни на что не влиял. После обсуждения допуск расширили, и цена стала заметно ниже. Это не про хитрость, а про здравый смысл. Технолог смотрит, где действительно нужна точность, а где можно чуть свободнее. И это нормально. Главное — не ухудшить работу узла.
Материалы и инструмент
Инструмент для токарки — это резцы, сверла, метчики, пластины. Твердосплавные пластины с покрытием работают быстрее и живут дольше. Но они требуют правильных режимов. Если поставить слишком высокую подачу, пластина выкрошится. Если слишком низкую — нарост на кромке испортит поверхность. Оператор подбирает режимы по справочнику или по опыту. Иногда экспериментирует. Это нормальная часть наладки.
Смазочно-охлаждающая жидкость тоже влияет. Она отводит тепло и улучшает стружкоотвод. Для некоторых материалов лучше сухая обработка или обдув воздухом. Например, чугун не любят эмульсию, потому что стружка смешивается с ней в грязь. Алюминий, наоборот, часто требует смазки, чтобы не налипал. Выбор зависит от производства и требований к детали.
Заготовка должна иметь припуск. Если припуск слишком большой, обработка займет дольше. Если слишком маленький, можно не убрать дефекты поверхности. Обычно технолог указывает, какой пруток или поковку брать. Заказчик может сэкономить на материале, но потом потерять на обработке. Такое случается. И это не негатив, а обычная инженерная арифметика.
Программирование и подготовка производства
Программу можно написать вручную или в CAM-системе. Для простых деталей иногда достаточно стойки ЧПУ и нескольких команд. Для сложных — строят 3D-модель и генерируют траектории. CAM помогает избежать столкновений и подобрать режимы. Но результат все равно проверяют. Программа — это инструкция, а не гарантия. Ошибки бывают в посте, в выборе инструмента, в нулевой точке.
Подготовка включает не только программу. Нужны патрон, цанги, люнет, упоры, измерительный инструмент. Если деталь нестандартная, может понадобиться специальная оснастка. Ее изготовление добавляет время. Поэтому сроки на первую партию всегда больше, чем на повторную. Это стоит учитывать при планировании. Иногда заказчик хочет «завтра», а на деле только на зажим уходит день.
На практике встречается ситуация, когда чертеж и 3D-модель расходятся. Тогда технолог останавливается и задает вопросы. Лучше задать их до запуска, чем потом переделывать. Это скучный этап согласования, но он экономит нервы. И деньги. Кто-то скажет, что это очевидно. Но очевидное часто теряется в спешке.
Стоимость и сроки: что влияет
Цена токарной обработки складывается из времени наладки, машинного времени, стоимости инструмента и контроля. На нее влияют серийность, материал, точность и сложность. Вот основные пункты, которые стоит обсудить до запуска:
• Количество деталей в партии — серия обычно снижает цену за штуку, но требует больше времени на наладку.
• Материал и его обрабатываемость — нержавейка или титан могут замедлить процесс, а мягкий алюминий требует аккуратного стружкоотвода.
• Допуски и шероховатость — каждый жесткий допуск добавляет проходы и контроль.
• Наличие канавок, резьбы и фасонных участков — сложный профиль увеличивает машинное время.
• Требования к термообработке или покрытию — если они есть, добавляются отдельные операции.
• Сроки — срочный заказ часто требует перепланировки производства и стоит дороже.
Эти пункты лучше проговорить сразу. Тогда смета будет понятной. Иногда заказчик выбирает более свободный допуск, чтобы уложиться в бюджет. Это его право. Специалист со своей стороны честно говорит, где можно сэкономить, а где рискованно. Без негатива, просто по факту.
Ошибки, которые встречаются у заказчиков
Первая ошибка — чертеж без указания базы. Тогда обработчик сам выбирает, от чего считать размеры. Может получиться не то, что нужно. Вторая — допуски «на всякий случай» везде. Это удорожает деталь без пользы. Третья — материал «какой есть». Иногда он не подходит по прочности или обрабатываемости. Четвертая — отсутствие припуска на заготовке. Пятая — желание получить готовую деталь без образца или модели, когда форма сложная.
Бывает и наоборот: заказчик приносит подробную модель, но забывает про резьбу или фаску. Мелочь, а потом требуется доработка. Чтобы этого избежать, полезно провести короткий анализ чертежа. Технолог может указать на спорные места. Это не придирки, а страховка. Один заказчик однажды сказал: «Я думал, вы сами догадаетесь». Догадываться никто не обязан. Лучше спросить.
Как выбрать исполнителя
Смотреть стоит на оборудование, опыт и прозрачность. Если производство показывает, на чем будет работать, какие допуски держит, как контролирует детали, это хороший знак. Важна обратная связь. Когда технолог задает вопросы по чертежу, это не тормозит, а помогает. В целом металлообработка в Самаре представлена разными площадками: от небольших мастерских до цехов с парком ЧПУ. Выбор зависит от задачи.
Полезно уточнить, есть ли опыт с похожими деталями. Но не обязательно требовать точного совпадения. Иногда новая деталь — это нормально. Главное, чтобы был описан маршрут и контроль. И еще: сроки лучше фиксировать письменно. Устные обещания забываются. Это не недоверие, а организация. Короткая спецификация снимает много вопросов.
Обслуживание станка и безопасность
Станок с ЧПУ требует обслуживания. Проверка геометрии, смазка, чистота направляющих, состояние патрона. Если оборудование запущено, точность падает. Оператор должен работать в защитных очках и не лезть в зону обработки на ходу. Это basics, но о них забывают. Программные блокировки помогают, но не заменяют голову. Любая автоматика ошибается.
Стружка тоже требует внимания. Ее нужно вовремя убирать, иначе она мешает и может травмировать. Для разных материалов — разные конвейеры и тара. На небольших производствах это решают вручную. На крупных — автоматизируют. Но суть одна: чистота влияет на качество и безопасность. Без пафоса, просто факт.
Токарные работы на станках с ЧПУ — это инструмент для стабильной и точной обработки. Они не универсальны, но закрывают большой класс задач. Заказчику полезно понимать, как идет процесс, что влияет на цену и где можно ошибиться. Исполнителю — честно говорить о возможностях и ограничениях. Тогда результат будет предсказуемым. Если подойти к делу без спешки, с нормальным чертежом и понятными допусками, токарка проходит спокойно. Иногда с доработками. Иногда с уточнениями. Это нормально. Производство — живая штука. Главное, чтобы обе стороны слышали друг друга. Вот и все.